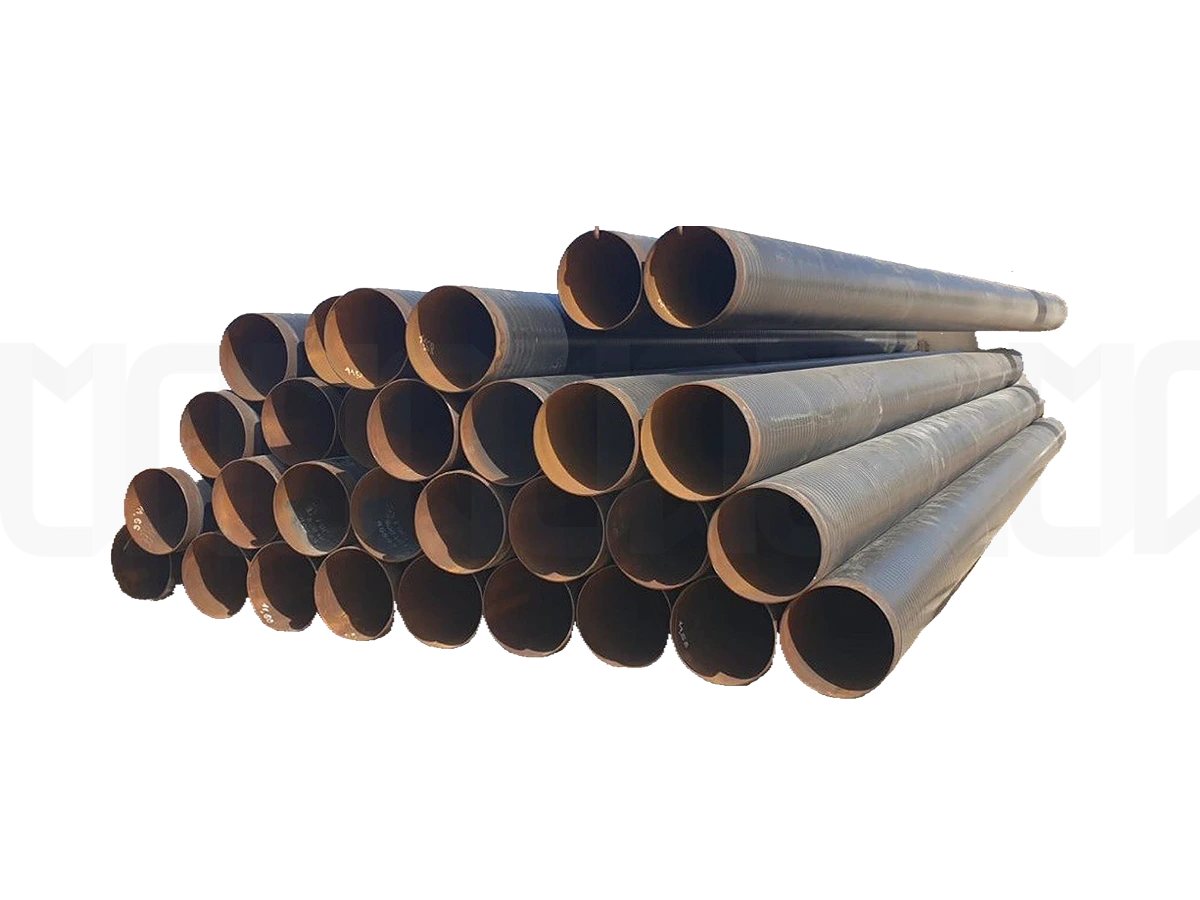
Труба бесшовная 32 мм в Астане
Труба бесшовная 32 мм и другие товары можно приобрести в компании «Снабтехмет» в Астане. На сайте представлен широкий ассортимент товаров. Все представленные в разделе «Труба бесшовная 32 мм» изделия отвечают высоким стандартам качества. Реализуем оптовые и розничные продажи по низким ценам. Доставка по Казахстану и соседним странам быстро и в установленные договором сроки. Вы всегда можете сделать заказ, уточнить условия доставки и актуальные цены по телефону +7 (717) 269-66-44 или написав нам на электронную почту info@snabtechmet.kz.
Труба бесшовная : аудио-описание


Труба бесшовная 32 мм. Описание
Содержание
Быстрая навигация по материалу:
- Бесшовная труба 32 мм: универсальный элемент современных инженерных систем
- Технологии производства: горячий и холодный деформирование
- Ключевые характеристики: от марок стали до механических свойств
- Области применения в промышленности и строительстве
- Особенности монтажа, обработки и контроля качества
- Практические расчеты для проектирования и закупок
- Ответы на популярные вопросы (FAQ)
Бесшовная труба 32 мм: универсальный элемент современных инженерных систем


Бесшовная труба диаметром 32 миллиметра представляет собой один из наиболее востребованных и распространенных видов металлопроката, который находит применение в самых разных отраслях промышленности и строительства. Ее наружный диаметр, равный 32 мм, является стандартным и оптимальным для множества инженерных задач, связанных с транспортировкой жидкостей, газов, созданием несущих конструкций и изготовлением деталей машин. Главное конструктивное отличие такой трубы от сварных аналогов — полное отсутствие продольного или спирального шва, что достигается благодаря особой технологии производства. Монолитная структура материала обеспечивает целый ряд эксплуатационных преимуществ, делающих бесшовный прокат незаменимым там, где предъявляются повышенные требования к надежности, герметичности и долговечности.
Исторически технология производства цельнотянутых труб развивалась параллельно с ростом потребностей машиностроения и энергетики. Диаметр 32 мм (или 1¼ дюйма в условном исчислении) утвердился как один из базовых размеров для создания разветвленных трубопроводов среднего давления, гидравлических систем станков, теплообменного оборудования и рамных конструкций. Такая труба сочетает в себе достаточную пропускную способность с умеренным весом и удобством монтажа, что объясняет ее широкую популярность среди проектировщиков и монтажников. При выборе изделия ключевыми параметрами, помимо диаметра, становятся толщина стенки, определяющая проходное сечение и рабочее давление, а также марка стали, от которой зависят механические и коррозионные свойства.
Интересный факт: Первый патент на процесс производства бесшовных труб был выдан в 1895 году немецкому инженеру Максу и его брату Райнхарду Маннесманам. Их метод прошивки горячей заготовки вращающимися валками (пилигримовый стан) произвел революцию в металлургии, позволив создавать длинномерные цельнотянутые трубы, которые сразу нашли применение в зарождающейся автомобильной и авиационной промышленности.
Технологии производства: горячий и холодный деформирование
Качество и конечные свойства бесшовной трубы диаметром 32 мм напрямую зависят от способа ее изготовления. Две основные технологии — горячее и холодное деформирование — позволяют получать изделия с различными характеристиками, предназначенные для разных условий эксплуатации. Оба процесса начинаются с подготовки цилиндрической заготовки, так называемой «гильзы» или «штанги», которая в дальнейшем подвергается сложной механической обработке для увеличения длины, калибровки диаметра и получения заданной толщины стенки. Выбор метода определяется требованиями к точности геометрии, шероховатости поверхности, механическим свойствам и, конечно, экономической целесообразностью.
- Производство горячедеформированных (горячекатаных) труб. Этот метод применяется для изготовления труб с относительно большими толщинами стенок и несколько менее строгими допусками по размерам. Технологический процесс заключается в нагреве стальной заготовки (блюма или круглого слитка) до температуры высокой пластичности (1100-1200°C). Затем на прошивочном прессе или стане в заготовке создается отверстие, после чего она последовательно раскатывается в трубу на различных станах (например, пилигримовых, автоматических). Горячая деформация позволяет получать трубы больших диаметров и длин. После прокатки труба охлаждается и подвергается калибровке и правке. Горячекатаные трубы диаметром 32 мм отличаются повышенной устойчивостью к ударным нагрузкам и часто используются в конструкциях, работающих при повышенных температурах.
- Производство холоднодеформированных (холоднокатаных) труб. Этот процесс является более точным и используется, когда требуются трубы с минимальными отклонениями по толщине стенки, высокой чистотой поверхности и улучшенными механическими свойствами. Исходной заготовкой служит гильза, полученная горячим способом. Ее подвергают травлению для удаления окалины, промывке, а затем — холодной прокатке или волочению на специальных станах через систему фильер. Деформация металла в холодном состоянии приводит к его упрочнению (наклепу). Для снятия внутренних напряжений и восстановления пластичности трубы после холодной деформации обязательно проходят термическую обработку — отжиг. Холоднокатаные трубы 32 мм характеризуются высокой точностью геометрии и широко применяются в точном машиностроении, приборостроении и для изготовления деталей.
- Контроль качества на всех этапах. Независимо от выбранной технологии, производство бесшовных труб сопровождается многоступенчатым контролем. Проверяется химический состав стали плавки, состояние заготовок, параметры нагрева. После деформации трубы проходят неразрушающий контроль: ультразвуковой для выявления внутренних дефектов, вихретоковый или магнитный для обнаружения поверхностных и подповерхностных изъянов. Обязательной является гидравлическая испытание на герметичность и прочность под давлением, превышающим рабочее. Конечная продукция маркируется в соответствии с требованиями стандартов, указывая диаметр, толщину стенки, марку стали, номер партии и товарный знак производителя.
Интересный факт: Несмотря на кажущуюся простоту формы, процесс холодного волочения трубы требует высочайшей точности. Например, для достижения идеально круглого сечения и гладкой внутренней поверхности на финальных стадиях может использоваться так называемый «калибровочный дорн» — твердый стержень сложной формы, который протягивается внутри трубы одновременно с ее волочением через фильеру, обеспечивая одновременную калибровку внутреннего и внешнего диаметров.
Ключевые характеристики: от марок стали до механических свойств
Выбор конкретной бесшовной трубы диаметром 32 мм для проекта определяется комплексом ее технических характеристик, которые регламентируются государственными и международными стандартами. Наиболее важными параметрами являются: марка стали, толщина стенки, длина, механические свойства (предел прочности, предел текучести, относительное удлинение) и точность изготовления. Марка стали задает базовый набор свойств, а толщина стенки напрямую влияет на такие эксплуатационные показатели, как пропускная способность, масса погонного метра и, что критично, максимально допустимое рабочее давление. Для труб диаметром 32 мм толщина стенки может варьироваться в широком диапазоне: от тонкостенных (например, 2.5-3 мм) для конструкционных целей до толстостенных (6-8 мм и более) для высоконапорных систем.
Распространенные марки сталей для бесшовных труб 32 мм и их ключевые характеристики (на основе ГОСТ 8732-78, 8731-74, 8734-75)
| Марка стали | Класс / Назначение | Предел текучести (σт), МПа, не менее | Основные области применения |
|---|---|---|---|
| Ст20, Ст20пс | Углеродистая качественная | 245 | Трубопроводы для воды, пара, нейтральных газов (t до 425°C), детали машин. |
| 09Г2С | Низколегированная для сварных конструкций | 325 | Трубопроводы и конструкции, работающие при отрицательных температурах (до -70°C). |
| 12Х18Н10Т | Коррозионно-стойкая аустенитная | 205 | Агрессивные среды, пищевая, химическая промышленность, высокотемпературные узлы. |
| 30ХГСА | Конструкционная легированная | 835 | Высоконагруженные детали в авиа- и машиностроении, ответственные силовые конструкции. |
| 15Х5М | Жаропрочная легированная | 275 | Трубопроводы и элементы котлов, работающие при температурах 500-600°C. |
Помимо химического состава и прочности, важнейшим параметром является точность изготовления. Бесшовные трубы производят нескольких классов точности: повышенной (для холоднодеформированных) и обычной (для горячедеформированных). Отклонения по наружному диаметру, овальность, кривизна и толщина стенки строго нормируются. Например, для холоднокатаной трубы диаметром 32 мм высшего класса точности предельное отклонение по диаметру может составлять ±0.2-0.3 мм, а по толщине стенки — не более ±10%. Эти показатели критичны при сборке прецизионных гидравлических систем или установке труб в плотные монтажные пространства.
Стандартные толщины стенок и расчетная масса для бесшовной трубы Ø32 мм (плотность стали 7850 кг/м³)
| Толщина стенки (s), мм | Внутренний диаметр (dвн), мм | Масса 1 п.м. (теоретическая), кг | Примерное рабочее давление (для Ст20), МПа* |
|---|---|---|---|
| 2.5 | 27.0 | 1.82 | ~ 10.0 |
| 3.0 | 26.0 | 2.15 | ~ 12.5 |
| 4.0 | 24.0 | 2.76 | ~ 17.5 |
| 5.0 | 22.0 | 3.33 | ~ 22.0 |
| 6.0 | 20.0 | 3.85 | ~ 27.0 |
* Расчетное значение для ориентировки. Точный расчет давления ведется по формуле с учетом коэффициентов запаса, температуры и свойств среды согласно нормам (СП, ГОСТ, ASME).
Области применения в промышленности и строительстве
Бесшовная труба диаметром 32 миллиметра благодаря своему балансу размеров, прочности и универсальности служит настоящей «рабочей лошадкой» в десятках технологических процессов. Ее использование можно условно разделить на несколько крупных блоков, в каждом из которых ключевую роль играют те или иные свойства изделия: герметичность, прочность, коррозионная стойкость или точность геометрических параметров. От нефтегазового комплекса до медицинского оборудования — вот неполный спектр отраслей, где встречается этот вид металлопроката.
- Энергетика и теплотехника. Трубы из углеродистых и легированных сталей (Ст20, 15Х5М) используются для монтажа трубопроводов среднего давления, по которым транспортируют перегретый пар, горячую воду, конденсат и масло в системах теплоснабжения, котельных и на тепловых электростанциях. Бесшовная конструкция исключает риск разгерметизации по шву под воздействием термических циклических нагрузок. Толстостенные модификации применяются для изготовления элементов теплообменников, коллекторов и горелочных устройств.
- Машиностроение и станкостроение. В этой сфере особенно востребованы холоднодеформированные трубы повышенной точности. Их используют для создания гидравлических и пневматических систем станков, прессов, экскаваторов и другой подвижной техники. Труба 32 мм служит в качестве цилиндров, штоков, корпусов, направляющих и силовых элементов рам. Высокая чистота внутренней поверхности минимизирует износ уплотнительных элементов, а точные размеры обеспечивают бесперебойную работу клапанов и золотников.
- Химическая и нефтегазовая промышленность. Для транспортировки агрессивных сред, углеводородов, реагентов под давлением применяют трубы из коррозионно-стойких (12Х18Н10Т) и высокопрочных легированных сталей. Они работают в составе технологических линий, установок подготовки и перекачки, в системах контроля и измерения. Диаметр 32 мм часто встречается в линиях импульсных и контрольных трубопроводов, в обвязке насосного и емкостного оборудования на месторождениях и перерабатывающих заводах.
- Строительство и архитектура. Здесь бесшовные трубы выполняют в основном конструкционные функции. Их используют для создания несущих элементов легких строительных конструкций, каркасов навесов, ограждений, рекламных щитов, элементов лестниц и перил. Труба 32 мм, особенно горячекатаная, обладает хорошей устойчивостью к статическим и динамическим нагрузкам, а ее монтаж обычно осуществляется с помощью сварки или резьбовых соединений. Для наружного применения часто используют оцинкованные или окрашенные трубы.
- Судостроение и авиация. В этих высокотехнологичных отраслях применяют трубы из специальных марок сталей и сплавов с высоким отношением прочности к весу. Бесшовные трубы диаметром 32 мм могут использоваться в системах топливопитания, гидравлике управления, в конструкциях шасси и в качестве силовых элементов планера или корпуса судна. К ним предъявляются жесткие требования по качеству, наличию сертификатов и прослеживаемости материала.
- Пищевая и фармацевтическая промышленность. В этих отраслях, где критически важна чистота и инертность материала, используются трубы из нержавеющей стали марки AISI 304 (аналог 08Х18Н10) или AISI 316. Диаметр 32 мм подходит для создания технологических линий по перекачке молока, соков, виноматериалов, фармацевтических субстанций. Гладкая внутренняя поверхность бесшовной трубы предотвращает застой продукта и облегчает мойку и стерилизацию.
Интересный факт: В аэрокосмической отрасли бесшовные трубы из титановых сплавов, выполненные с высочайшей точностью, используются для создания гидравлических систем шаттлов и современных самолетов. Для проверки их надежности применяют метод гидроиспытаний давлением, в несколько раз превышающим рабочее, а также рентгеновский контроль для выявления микродефектов, невидимых глазу.
Особенности монтажа, обработки и контроля качества
Успешная эксплуатация трубопроводов или конструкций на основе бесшовных труб диаметром 32 мм во многом зависит от правильности их монтажа, подготовки и контроля на всех этапах. Работа с этим видом проката требует знания специфических методов обработки и соединения, а также понимания, как те или иные операции влияют на исходные свойства материала. В отличие от сварных труб, бесшовные заготовки обладают однородной структурой по всему периметру, что с одной стороны упрощает некоторые процессы (например, нарезку резьбы), а с другой — накладывает ограничения (например, требует более аккуратного подхода к гибке).
- Резка и обработка торцов. Для резки бесшовных труб применяют труборезы (роликовые, храповые), абразивные отрезные круги, ленточнопильные или плазменные станки. Важно обеспечить перпендикулярность реза к оси трубы, особенно для последующей наварки фланцев или нарезки резьбы. После резки торец необходимо зачистить от заусенцев (внутренних и внешних) с помощью зенкера, шарошки или напильника. Для ответственных трубопроводов часто выполняют торцевание на токарном станке для достижения идеальной плоскостности и угла.
- Соединение труб. Наиболее распространенные методы: сварка, резьбовое соединение и фланцевое соединение. Для сварки (ручной дуговой, аргонодуговой, газовой) важно правильно подобрать сварочные материалы (электроды, присадочную проволоку), соответствующие марке стали трубы. Перед сваркой кромки разделывают под нужный угол. Резьбовое соединение (наружная или внутренняя резьба) применяется для труб с толщиной стенки, достаточной для нарезки полноценной резьбы без ослабления сечения. Для труб 32 мм распространена трубная цилиндрическая резьба (G1¼") или коническая. Фланцевое соединение используется для создания разъемных узлов, требующих частого обслуживания.
- Гибка труб. Холодная гибка бесшовных труб диаметром 32 мм возможна на трубогибочных станках (арбалетного, ротационного типа) с использованием дорна для предотвращения смятия и гофрообразования внутренней стенки. Минимальный радиус гибки зависит от толщины стенки и марки стали: для тонкостенных труб он больше, для толстостенных — меньше. Горячая гибка (с нагревом участка газовой горелкой) применяется для труб из высоколегированных сталей или при необходимости получить очень малый радиус. После гибки рекомендуется проверить сечение трубы на овальность, которая не должна превышать норм, установленных для трубопровода.
- Контроль качества сварных швов и готовых изделий. После монтажа сварные соединения обязательно подвергаются визуальному измерительному контролю (ВИК) и одному из видов неразрушающего контроля (НК): ультразвуковому (УЗК) для выявления внутренних дефектов, капиллярному (красками проникающего действия) или магнитопорошковому для обнаружения поверхностных трещин. Для трубопроводов, работающих под давлением, проводится обязательное гидравлическое (или пневматическое) испытание всей системы. Давление испытания, как правило, в 1.25-1.5 раза превышает рабочее давление и выдерживается в течение времени, указанного в проектной документации.
Соблюдение правил монтажа и применение соответствующих инструментов не только обеспечивает надежность и долговечность инженерной системы, но и является требованием промышленной безопасности. Особенно это касается объектов, связанных с опасными производственными факторами: высоким давлением, температурой или агрессивными средами. Квалифицированный персонал и качественные материалы — залог успешной реализации любого проекта с использованием бесшовных труб.
Практические расчеты для проектирования и закупок
Для эффективного планирования закупок, логистики и проектирования систем на основе бесшовных труб 32 мм необходимы базовые инженерные расчеты. Они позволяют определить потребное количество материала, его массу для оценки нагрузки на конструкции, пропускную способность трубопровода и его прочностные характеристики. Приведенные ниже формулы являются упрощенными и предназначены для предварительных расчетов. Для окончательного проектирования ответственных объектов следует руководствоваться нормативными документами (СП, ГОСТ, ASME B31.3 и др.) и привлекать специализированное программное обеспечение.
1. Расчет массы погонного метра трубы. Это самый частый расчет при составлении заявки и определении стоимости перевозки. Формула: m = (D - s) * s * 0.02466, где: m — масса одного погонного метра трубы (кг), D — наружный диаметр трубы (мм) — в нашем случае 32, s — толщина стенки (мм). Коэффициент 0.02466 — это приблизительно π * ρ / 1000, где ρ — плотность стали (7.85 г/см³). Пример для трубы 32x3 мм: m = (32 - 3) * 3 * 0.02466 = 29 * 3 * 0.02466 ≈ 2.145 кг/м.
2. Расчет внутреннего диаметра и площади живого сечения. Необходим для определения пропускной способности трубопровода. Внутренний диаметр: dвн = D - 2*s. Площадь живого сечения (внутренняя площадь круга): S = π * (dвн/2)² = π * dвн² / 4. Пример для трубы 32x4 мм: dвн = 32 - 2*4 = 24 мм = 0.024 м. S = 3.1416 * (0.024)² / 4 ≈ 0.000452 м² = 4.52 см².
3. Ориентировочный расчет максимального рабочего давления. Основан на формуле для тонкостенных цилиндров (при s/dвн < 0.1). Для точного расчета используются более сложные зависимости. Упрощенная формула: P = (2 * σдоп * s * φ) / D, где: P — допустимое внутреннее избыточное давление (МПа), σдоп — допустимое напряжение для материала трубы (МПа). Для Ст20 при 20°C можно принять ~130 МПа (с запасом), s — толщина стенки (мм), D — наружный диаметр (мм), φ — коэффициент прочности сварного шва (для бесшовной трубы = 1). Пример для трубы 32x3 из Ст20: P = (2 * 130 * 3 * 1) / 32 ≈ 24.4 МПа. Это теоретическое значение; реальное рабочее давление будет ниже с учетом коэффициентов запаса, температуры и коррозии.
4. Расчет объема жидкости или газа в трубопроводе. Полезен для определения количества теплоносителя в системе или времени заполнения. Объем на погонный метр: Vпог = S * 1 м, где S — площадь живого сечения в м². Объем участка длиной L: V = S * L. Пример: для трубы 32x4 (S=0.000452 м²) на 100 метров: V = 0.000452 * 100 = 0.0452 м³ = 45.2 литра.
5. Расчет линейного расширения при нагреве. Важен для проектирования трубопроводов, работающих с перепадом температур. Удлинение участка: ΔL = α * L * ΔT, где: ΔL — изменение длины (м), α — коэффициент линейного расширения стали (~12 * 10⁻⁶ 1/°C), L — исходная длина участка (м), ΔT — изменение температуры (°C). Пример: участок трубы длиной 50 м нагревается от 20°C до 120°C (ΔT=100°C). ΔL = 12e-6 * 50 * 100 = 0.06 м = 60 мм. Это расширение необходимо компенсировать сальниковыми, линзовыми или П-образными компенсаторами.
Использование этих формул на этапе подготовки проекта позволяет избежать ошибок в заказе материалов, оптимизировать затраты и заложить необходимые технические решения для надежной эксплуатации системы. Всегда рекомендуется делать расчеты с консервативным запасом и консультироваться с профильными инженерами для критически важных объектов.
Ответы на популярные вопросы (FAQ)
Чем бесшовная труба 32 мм лучше электросварной того же диаметра?
Бесшовная труба обладает монолитной структурой без зоны сварного шва, который является потенциально слабым местом. Это обеспечивает повышенную надежность при циклических нагрузках, внутреннем давлении и в агрессивных средах. Она имеет более равномерную толщину стенки по окружности и лучшие механические свойства по всему сечению. Электросварная труба экономичнее и отлично подходит для многих задач, но для критичных применений (высокое давление, вибрации, низкие температуры) предпочтительна бесшовная.
Какую толщину стенки выбрать для трубопровода с давлением 16 атмосфер?
Для предварительной оценки можно использовать упрощенную формулу. Для трубы 32 мм из стали Ст20 при давлении 1.6 МПа (16 атм) минимальная толщина стенки, рассчитанная с запасом, составит около 2.5-3 мм. Однако окончательный выбор должен основываться на нормативном расчете по ГОСТ 32388 или ASME B31.3 с учетом температуры среды, коррозионного запаса, типа соединений и коэффициентов надежности. Для ответственных систем всегда требуется проект.
Можно ли гнуть бесшовную трубу 32 мм в домашних условиях?
Холодный гиб без специализированного инструмента (трубогиба) приведет к сильной деформации (сплющиванию) трубы. Для единичных работ тонкостенную трубу можно аккуратно согнуть, предварительно плотно заполнив ее сухим песком и заглушив торки, а затем нагрев место гиба газовой горелкой докрасна. Но для получения качественного, ровного изгиба с сохранением сечения необходимо использовать ручной или стационарный трубогиб, желательно с дорном.
Что означают маркировки на поверхности трубы?
Маркировка наносится краской или клеймением и содержит ключевую информацию: товарный знак производителя, марку стали (например, Ст20), номер партии, диаметр и толщину стенки (32x3), класс точности, длину, номер плавки. Иногда указывается стандарт (ГОСТ 8732-78). Эта информация дублируется в сертификате качества. По маркировке можно проследить происхождение продукции и соотнести ее с сопроводительными документами.
Как защитить стальную бесшовную трубу от коррозии?
Существует несколько основных методов: нанесение защитных покрытий (эпоксидные, цинковые — оцинковка), изоляция (битумная, полимерная лента, пенополиуретан для подземной прокладки), катодная защита. Для внутренней поверхности в системах водоснабжения иногда используют цементно-песчаное покрытие. Выбор метода зависит от условий эксплуатации: атмосферные, подземные, в помещении, контакт с агрессивной средой.
Каков срок службы бесшовной стальной трубы?
Срок службы определяется не типом трубы, а условиями эксплуатации и коррозионной стойкостью материала. Труба из углеродистой стали Ст20 в неагрессивной среде (внутри отапливаемого помещения) может служить 25-30 лет и более. В агрессивной среде или без защиты на улице срок может сократиться до 5-15 лет. Трубы из нержавеющей стали служат 50 лет и более. Критерием выхода из строя обычно является сквозная коррозия или снижение толщины стенки ниже допустимого предела.
Похожие категории

Трубы гальванизированные
Труба электросварная

